

Bei der Pulverbeschichtung handelt es sich um einen Trockenbearbeitungsprozess, bei dem elektrisch geladene Harz- und Pigmentpartikel auf ein geerdetes Teil gesprüht und dann eingebrannt werden, bis diese Partikel schmelzen, fließen und zu einem harten, kontinuierlichen Film aushärten. Das ist die kurze Antwort auf die Frage „Was ist Pulverbeschichtung?“ Es gibt kein Lösungsmittel, keinen flüssigen Träger und keine Ablüftzeit. Die Beschichtung kommt als festes Pulver an und verlässt den Ofen als robuste Kunststoffhaut, die oft um ein Vielfaches dicker ist als eine einzelne Schicht nasser Farbe.
Wenn Sie jemals mit dem Finger über einen Fahrradrahmen, einen Aktenschrank oder den Aluminiumrahmen eines Fensters gefahren sind und eine glatte, leicht wachsartige Oberfläche gespürt haben, haben Sie die Pulverbeschichtung bereits berührt. Es handelt sich um eine der weltweit am häufigsten verwendeten Industrielackierungen, die alles schützt, von Schaltschränken bis hin zu landwirtschaftlichen Maschinen.
Was Pulverbeschichtung ist, im Klartext
Chemisch gesehen ist ein Beschichtungspulver eine fein gemahlene Mischung aus vier Gruppen von Inhaltsstoffen: einem Harzbindemittel, Pigmenten und Füllstoffen, einem Härter und einem kleinen Prozentsatz an Zusatzstoffen wie Fließmodifikatoren, Entgasungsmitteln und UV-Stabilisatoren. Nichts in der Mischung ist flüssig. Die Mischung wird als Feststoff hergestellt, auf eine streng kontrollierte Partikelgröße gemahlen und in Kisten oder Wirbelschichttrichtern versandt.
Die Anwendung ist grundsätzlich einfach. Das Metallteil ist geerdet, eine elektrostatische Pistole lädt die Pulverpartikel auf, wenn sie die Düse verlassen, und die geladenen Partikel werden auf die geerdete Oberfläche gezogen, wo sie haften bleiben, bis der Ofen seine Arbeit verrichtet. Für bestimmte Kleinteile und schwere Drahtwaren wird stattdessen eine Wirbelschicht eingesetzt. Anschließend durchläuft das beschichtete Teil einen Ofen mit ca 10 bis 20 Minuten bei 180 bis 200 Grad Celsius , abhängig von der Chemie und der Masse des Teils.
Zwei Eigenschaften unterscheiden die Pulverbeschichtung vom Nasslack. Zunächst entsteht der Film durch Schmelzen und nicht durch Verdampfen: Das Pulver fließt zu einer kontinuierlichen Schicht und vernetzt sich dann zu einem duroplastischen Netzwerk. Zweitens muss praktisch kein Lösungsmittel freigesetzt werden, daher werden Pulver als VOC-freie oder nahezu flüchtige Materialien formuliert, und überschüssiger Sprühnebel, der das Teil verfehlt, kann gesammelt und wiederverwendet werden.
Was ein Beschichtungspulver tatsächlich enthält
Die Formulierungen unterscheiden sich je nach Anwendung, aber die meisten Duroplastpulver folgen einem ähnlichen Rezept. Die folgende Tabelle zeigt die typischen Bereiche und die Aufgabe, die jede Komponente erfüllt.
| Komponente | Typischer Anteil | Funktion |
|---|---|---|
| Harzbindemittel | 50 bis 70 Prozent | Bildet den Film und sorgt für Haltbarkeit, Flexibilität und Leistung im Freien |
| Pigmente und Füllstoffe | 20 bis 40 Prozent | Sorgen Sie für Farbe, Deckkraft, Härte und Kostenkontrolle |
| Härter | 2 bis 10 Prozent | Reagiert beim Backen mit dem Harz und vernetzt den Film |
| Zusatzstoffe | 1 bis 5 Prozent | Kontrollieren Sie Fluss, Entgasung, Glanz, Aufladbarkeit und UV-Stabilität |
Wie der Pulverbeschichtungsprozess Schritt für Schritt funktioniert
- Vorbehandlung. Das Teil wird gereinigt, entfettet und mit einer Konversionsschicht wie Eisen- oder Zinkphosphat versehen, anschließend gespült und getrocknet. Hier entscheiden sich Haftung und Korrosionsverhalten, nicht im Ofen.
- Anwendung. Pulver wird mit einer Korona- oder Tribopistole aufgesprüht oder das Teil wird in ein Wirbelbett getaucht. Die angestrebte Filmdicke beträgt in der Regel 60 bis 120 Mikrometer in einer einzigen Schicht.
- Aushärten. Das Teil gelangt in einen Konvektions- oder Infrarotofen und wird dort gehalten, bis das Metall das vom Pulverlieferanten angegebene Aushärtungsfenster erreicht, typischerweise 10 bis 20 Minuten bei 180 bis 200 Grad Celsius.
- Kühlung und Inspektion. Nach dem Abkühlen prüfen die Bediener die Schichtdicke, den Glanz, die Farbe und die Haftung und retuschieren etwaige dünne Stellen.
Arten der Pulverbeschichtung
Duroplastische Pulver
Das sind die Arbeitspferde der Branche. Das Harz vernetzt beim Aushärten und kann nicht wieder aufgeschmolzen werden, wodurch ein harter, chemikalienbeständiger Film entsteht. Die üblichen Chemikalien sind:
- Epoxidharz: ausgezeichnete Chemikalien- und Korrosionsbeständigkeit, kreidt jedoch im Freien und wird daher für Innenteile und Rohrbeschichtungen verwendet.
- Polyester: die Standardwahl für den Außenbereich, mit guter UV- und Glanzbeständigkeit.
- Hybrid-Epoxid-Polyester: ein kostengünstiger Mittelweg für dekorative Teile im Innenbereich.
- Polyurethan und Acryl: werden dort spezifiziert, wo es auf Aussehen, Härte oder besondere chemische Beständigkeit ankommt.
Thermoplastische Pulver
Nylon-, PVC-, Polyethylen- und Polypropylenpulver schmelzen und fließen, vernetzen sich jedoch nicht, sodass sie viel dickere Filme bilden, oft 250 bis 500 Mikrometer. Sie werden für funktionelle Beschichtungen auf Rohren, Ventilen und Teilen gewählt, die eher eine Schlagfestigkeit als eine dekorative Oberfläche erfordern.
Pulverbeschichtung versus Flüssiglack
Der folgende Vergleich spiegelt wider, was wir bei Industriesparten sehen. Pulver ist nicht immer die Lösung, aber bei Metallteilen, die der Ofentemperatur standhalten, übertrifft es in der Regel hinsichtlich der Haltbarkeit pro Kosteneinheit.
| Faktor | Pulverbeschichtung | Flüssige Farbe |
|---|---|---|
| Flüchtige organische Verbindungen | Im Wesentlichen Null | 250 bis 450 Gramm pro Liter |
| Übertragungseffizienz | 90 bis 98 Prozent mit Rückgewinnung | 30 bis 60 Prozent |
| Einschichtige Dicke | 60 bis 120 Mikrometer | 20 bis 40 Mikrometer |
| Overspray | Gesammelt und wiederverwendet | Gefährlicher Abfall |
| Aushärtezeit | 10 bis 20 Minuten | Minuten bis Stunden |
Die Kompromisse sind real. Pulver kann nicht auf hitzeempfindlichen Substraten wie den meisten Kunststoffen und Holz verwendet werden, Farbveränderungen kosten Produktionszeit und sehr dünne, gleichmäßige Filme sind schwieriger zu erzielen als mit einer aufgesprühten Flüssigkeit.
Wo heute Pulverbeschichtung zum Einsatz kommt
Branchenanalysten gehen davon aus, dass der weltweite Markt für Pulverbeschichtungen zwischen 12 und 15 Milliarden US-Dollar beträgt und jährlich um etwa 4 bis 6 Prozent wächst. Die Nachfrage kommt aus einer vorhersehbaren Reihe von Sektoren:
- Automobile und Elektrofahrzeuge: Räder, Aufhängungsteile, Batterieträger und Unterbodenkomponenten.
- Architekturaluminium: Fensterrahmen, Vorhangfassaden und Verkleidungen, oft spezifiziert nach den Leistungsstufen AAMA 2604 oder 2605.
- Geräte und Möbel: Waschmaschinengehäuse, Kühlschränke, Bürotische und Regale.
- Landwirtschafts- und Baumaschinen: Fahrgestelle, Rahmen und Geräte, die Abrieb und Witterungseinflüssen ausgesetzt sind.
- Elektrotechnik und Telekommunikation: Gehäuse, Schränke und Sammelschienenisolierung.
- Werkstätten und Sportgeräte: Fahrradrahmen, Fitnessgeräte und Metallspielzeug.
Hinter dem Finish: Wie Beschichtungspulver gemahlen und klassifiziert wird
Das Pulver in der Waffenbox war ursprünglich kein Pulver. Harz, Pigmente, Füllstoffe und Additive werden trocken gemischt und dann einem Doppelschneckenextruder zugeführt, wo sie bei 90 bis 110 Grad Celsius geschmolzen und dispergiert werden. Das heiße Material wird zu dünnen Flocken gepresst, zu einer spröden Folie abgekühlt und in Chips gebrochen. Alles, was danach kommt, ist ein Problem der Größenreduzierung, und hier entscheidet sich weitgehend die Qualität der endgültigen Beschichtung.
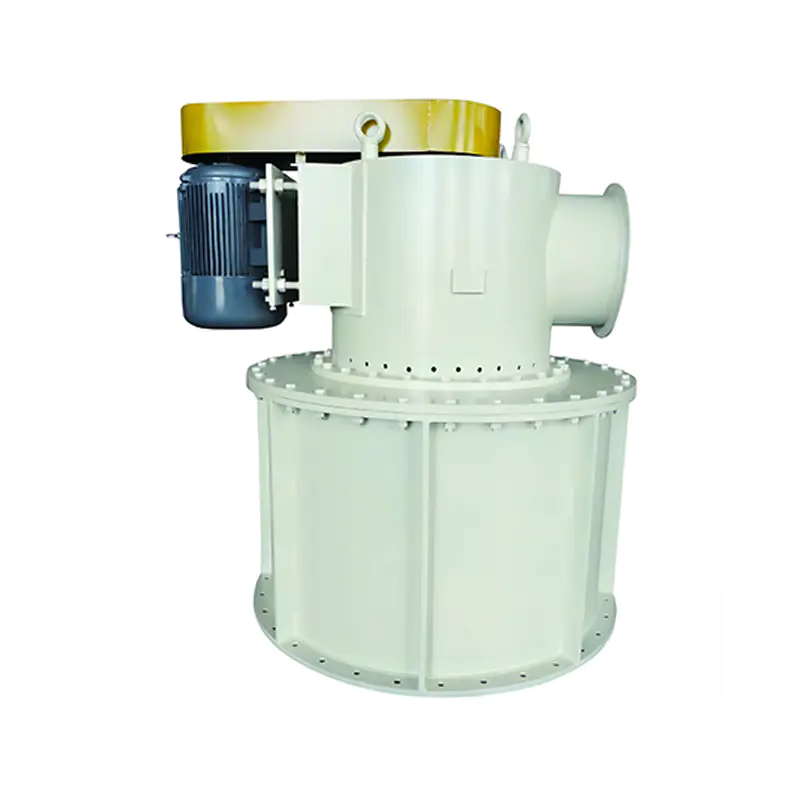
Das Feinmahlen ist das Herzstück des Prozesses. Hammermühlen übernehmen die grobe Stufe, während Windsichter- und Strahlmühlen die fertige Partikelgrößenverteilung erzeugen. Da das Harz bei 50 bis 60 Grad Celsius erweicht, muss die Mühle die Wärme genauso schnell abführen, wie sie sie erzeugt, weshalb Luftstrom und Kühldesign ebenso wichtig sind wie die Rotorgeschwindigkeit.
 Luftklassifizierungsmühle Produktpartikelgröße: D50 einstellbar zwischen 1,5 und 45 μm. Produkt anzeigen →
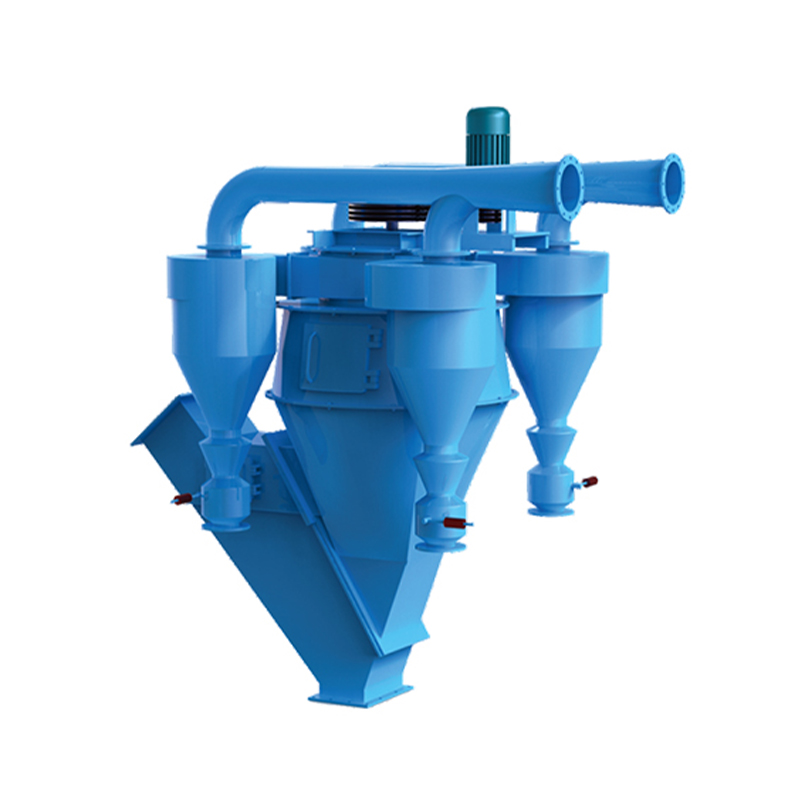
Die Klassifizierung ist die andere Hälfte der Arbeit. Eine Pulverbeschichtung hat typischerweise eine mittlere Partikelgröße von 30 bis 45 Mikrometern, wobei Feinanteile unter 10 Mikrometern auf ein Minimum beschränkt werden und der grobe Schweif über 100 Mikrometern nahezu eliminiert wird. Feine Partikel führen zu schlechter Fluidisierung und staubigem Auftragen, während grobe Partikel zu Orangenhaut und ungleichmäßigen Filmen führen. Durch die Einhaltung eines engen Schnittpunkts wird ein Pulver, das gleichmäßig und mit hoher Übertragungseffizienz versprüht wird, von einem Pulver getrennt, das Ausschuss und Nacharbeit erzeugt. Wenn Sie sehen möchten, wie dieser Grenzwert in der Praxis eingehalten wird, lesen Sie unseren Hinweis zu wie ein dynamischer Pulverklassierer funktioniert geht durch den Mechanismus.
 Luftklassierer Produktpartikelgröße: D50 reicht von 1 bis 45 μm. Klassifizierungseffizienz: 60 % bis 90 %. Produktionskapazität: 1 bis 60 t/h. Produkt anzeigen →
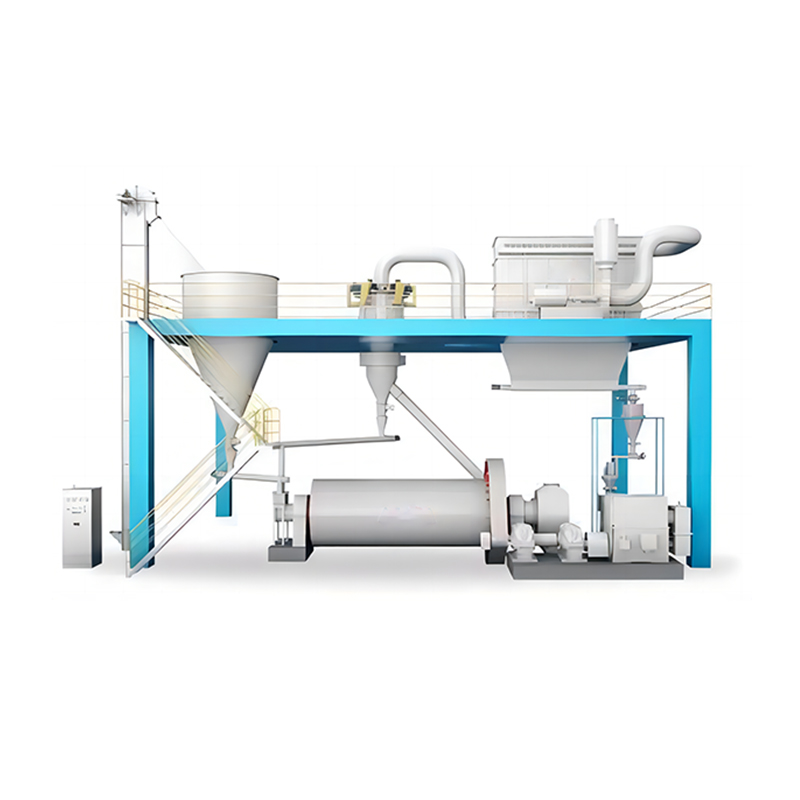
Manche Formulierungen erfordern einen weiteren Schritt. Metallische Pigmente, Wachse und Ladungskontrolladditive sind an die Basispartikel gebunden, so dass sie sich beim Transport oder Sprühen nicht lösen können. Für diesen Zweck gibt es Modifikationsmaschinen.
 Pulverbeschichtung and modification machine Modifikatoren und Materialien werden entsprechend dem Mischungsverhältnis präzise dosiert und gleichmäßig zugegeben, sodass eine sofortige Genauigkeit des Mischungsverhältnisses gewährleistet ist. Dies ermöglicht eine hohe... Produkt anzeigen →
Auf diesem Boden arbeiten wir jeden Tag. Jiangsu JND baut seit 2002 Mahl-, Klassifizierungs-, Trocknungs-, Staubsammel- und Rauchgasbehandlungsanlagen, unterstützt durch ein provinzielles Technologiezentrum, langjährige Zusammenarbeit mit Universitäten wie der Southeast University und der Tongji University sowie ISO 9001-, ISO 14001- und OHSAS 18001-Zertifizierungen. Unsere Mühlen und Klassierer dienen sowohl Pulverherstellern als auch der Zement-, Chemie-, Energie- und Stahlindustrie, und bei allen stellen sich die gleichen technischen Fragen: Wie fein, wie gleichmäßig und wie konsistent.
Häufige Probleme mit der Pulverbeschichtung und ihre Ursachen
Die meisten Fehler sind auf drei Variablen zurückzuführen: Vorbehandlung, Filmdicke und Wärmeverlauf. Die folgende Tabelle listet die Fehler auf, von denen wir am häufigsten hören.
| Defekt | Wahrscheinliche Ursache | Praktische Lösung |
|---|---|---|
| Orangenschale | Film zu dick, grobes Pulver, zu schnelle Aushärtung | Reduzieren Sie den Ausstoß, straffen Sie die Partikelgrößenverteilung und verlangsamen Sie die Rampe |
| Schlechte Haftung | Öl, Zunder oder eine schwache Konversionsschicht | Überprüfen Sie die Entfettungs- und Phosphatstufen und überprüfen Sie die Qualität des Spülwassers |
| Nadellöcher | Eingeschlossene Luft oder Feuchtigkeit, die aus dem Untergrund entweicht | Teil vorwärmen, Entgasungszusatz verwenden, Filmdicke reduzieren |
| Farbverschiebung | Überbacken oder ungleichmäßige Ofenbeladung | Überprüfen Sie die Metalltemperatur, nicht nur die Ofenlufttemperatur |
| Dünne Abdeckung in den Ecken | Faradayscher Käfigeffekt | Spannung senken, Pistolenabstand vergrößern, Tribo-Aufladung in Betracht ziehen |
Die Pulverseite des Prozesses richtig machen
Pulverbeschichtung ist eine unkomplizierte Idee mit einer anspruchsvollen Lieferkette. Die Chemie bestimmt, wie die Folie funktioniert, aber die Partikelgrößenverteilung bestimmt, wie sie versprüht wird, wie viel Overspray Sie zurückgewinnen und wie oft Ihre Linie Ausschuss produziert. Ein paar Mikrometer Drift am feinen Ende der Verteilung können aus einer glatten Linie eine Nachbearbeitungslinie machen.
Wenn Sie Beschichtungspulver herstellen oder die darin enthaltenen mineralischen Füllstoffe verarbeiten, ist die Wahl von Mahl- und Klassierungsgeräten mit einem stabilen Trennpunkt die Entscheidung mit dem höchsten Wirkungsgrad. Unser Team ist seit mehr als zwei Jahrzehnten mit der Dimensionierung von Mühlen und Klassierern beschäftigt und wir schauen uns gerne Ihr Material, Ihre Zielverteilung und Ihre Kapazität an, bevor wir eine Konfiguration empfehlen. Nehmen Sie Kontakt zu unseren Ingenieuren auf und wir werden die Zahlen mit Ihnen durcharbeiten.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588