

Bei der Pulverbeschichtung werden trockene Polymerpartikel elektrostatisch aufgeladen, auf ein geerdetes Teil gesprüht und dann erhitzt, bis die Partikel schmelzen, zusammenfließen und zu einem kontinuierlichen Film aushärten. Beim Auftragen verdunstet nichts, denn das Pulver ist es 100 % solide Das Ergebnis ist also eine zähe, plastikartige Haut, wie es typischerweise der Fall ist 50 bis 100 Mikrometer dick in einem einzigen Durchgang – ungefähr zwei- bis dreimal so dick wie eine Schicht flüssiger Farbe.
In der Praxis teilt sich die Antwort in zwei Hälften: Was passiert in der Beschichtungskabine und was passiert mit dem Pulver, lange bevor es überhaupt die Spritzpistole erreicht? Die meisten Leute, die diese Frage stellen, entscheiden sich entweder zwischen Pulver und Farbe oder suchen nach Fehlern bei einer Linie, die kein gleichmäßiges Finish liefert. Beide Gruppen benötigen die gleichen zwei Fakten. Die Haftung erfolgt durch ein elektrisches Feld; Die Haltbarkeit entsteht durch eine chemische Vernetzungsreaktion im Ofen. Partikelgröße, Vorbehandlung, Erdung und Overspray-Rückgewinnung dienen alle diesen beiden Mechanismen.
Wie Pulverbeschichtung im Klartext funktioniert
Eine Korona-Spritzpistole platziert an ihrer Spitze, normalerweise irgendwo dazwischen, eine Hochspannungselektrode 60 und 100 kV . Wenn Druckluft Pulver an dieser Elektrode vorbeidrückt, nimmt jedes Partikel eine negative Ladung auf. Das Werkstück ist geerdet, verhält sich also wie der Gegenpol eines Magneten. Geladene Teilchen folgen den Feldlinien zur Oberfläche, und sobald sie landen, werden sie von der Restladung dort gehalten – zumindest lange genug, damit das Teil den Aushärteofen erreicht.
Einige Systeme verwenden stattdessen triboelektrische Aufladung, bei der die Ladung durch Reibung zwischen dem Pulver und dem Innenlauf der Waffe übertragen wird. Tribopistolen sind beliebt für Teile mit tiefen Aussparungen, da sie den Faradayschen Käfigeffekt vermeiden, der verhindert, dass koronageladene Partikel in enge Ecken gelangen.
Hitze erledigt den Job. Bei einem duroplastischen Pulver reagieren Harz und Härter im Ofen und bilden ein vernetztes Netzwerk, das nicht wieder schmilzt. Aus diesem Grund ist eine richtig ausgehärtete Pulverbeschichtung weitaus widerstandsfähiger gegen Absplitterungen, Chemikalien und UV-Strahlung als die meisten luftgetrockneten Farben. Im Gegensatz dazu schmilzt ein thermoplastisches Pulver einfach und verfestigt sich wieder, was für dickere Filme und Anwendungen geeignet ist, bei denen Nacharbeit wichtiger ist als Lösungsmittelbeständigkeit.
Die fünf Schritte einer Pulverbeschichtungslinie
Jeder industrielle Pulverbeschichtungsbetrieb, von einer kleinen Lohnfertigung bis hin zu einer großvolumigen Gerätefabrik, folgt der gleichen Reihenfolge. Wenn Sie einen Schritt überspringen oder verkürzen, zeigt sich der Fehler Monate später als Absplitterung, Blasenbildung oder fortschreitende Korrosion.
- Vorbehandlung. Alkalische Entfettung, Wasserspülungen und eine Konversionsbeschichtung – Eisenphosphat, Zinkphosphat oder eine chromfreie Alternative – schaffen die chemische Verankerung des Films. Eine gut betriebene Vorbehandlungslinie kann die Salzsprühleistung von einigen hundert Stunden auf weit über tausend Stunden steigern.
- Maskierung und Erdung. Gewinde, Passflächen und elektrische Kontaktpunkte werden maskiert und jeder Kleiderbügelhaken muss einen sauberen Metall-auf-Metall-Kontakt herstellen. Ein schwacher Untergrund ist eine der häufigsten Ursachen für eine dünne, lückenhafte Bedeckung.
- Anwendung. Die Pistole trägt Pulver auf, bis der Film die gewünschte Dicke erreicht. Overspray in der Spritzkabine wird von einem Zyklon oder einer Kartuschenrückgewinnungseinheit aufgefangen und wieder in die Zufuhr eingemischt, weshalb sich Pulverleitungen routinemäßig erholen 95 % oder mehr des Materials, dem der Teil fehlt.
- Aushärten. Duroplastische Pulver benötigen typischerweise 180 bis 200 °C für 10 bis 20 Minuten bei Metalltemperatur, nicht nur bei Ofenlufttemperatur. Eine unzureichende Aushärtung hinterlässt einen Film, der leicht zerkratzt und Flecken hinterlässt; Überhärtung führt zu Vergilbung und Glanzverlust. UV-härtbare Pulver verkürzen diesen Schritt erheblich und öffnen den Weg zu hitzeempfindlichen Substraten.
- Kühlung und Inspektion. Filmdickenmessgeräte, Glanzmessgeräte, Schlagprüfungen und Adhäsionskreuzschnittprüfungen bestätigen die Charge vor dem Versand. Durch die Messung nach dem Abkühlen des Teils werden irreführende Messwerte auf einer weichen Folie vermieden.
Die Pulverseite: Wie Beschichtungspulver hergestellt wird
Beschichtungspulver ist technisch hergestellt, nicht einfach gemahlenes Pigment. Seine Rezeptur kombiniert ein Harzsystem mit Härtern, Pigmenten, Füllstoffen, Fließ- und Verlaufsmitteln, Entgasungsmitteln und geringen Mengen Wachs. Jede Zutat verändert das Verhalten des Pulvers im Pistolentrichter und das Ausfließen der Folie im Ofen.
- Harzsysteme: Epoxid, Polyester, Epoxid-Polyester-Hybrid, Polyurethan und Acryl
- Funktionelle Additive: Verlaufsmittel, Entgasungsmittel, Mattierungsmittel und Trockenflussadditive
- Farbmittel und Effektpigmente: organische und anorganische Pigmente, Metallplättchen und Glimmer
Die Herstellung beginnt mit dem Trockenmischen, durchläuft einen Schmelzextruder bei etwa 90 bis 120 °C und kühlt die Schmelze anschließend zu Flocken ab. Diese Flocken werden pulverisiert und auf eine kontrollierte Partikelgröße klassifiziert. Erst dann wird das fertige Pulver in Kartons verpackt. Der Mahl- und Klassierungsschritt entscheidet darüber, ob das Endprodukt glatt sprüht oder spritzt und schwallt.
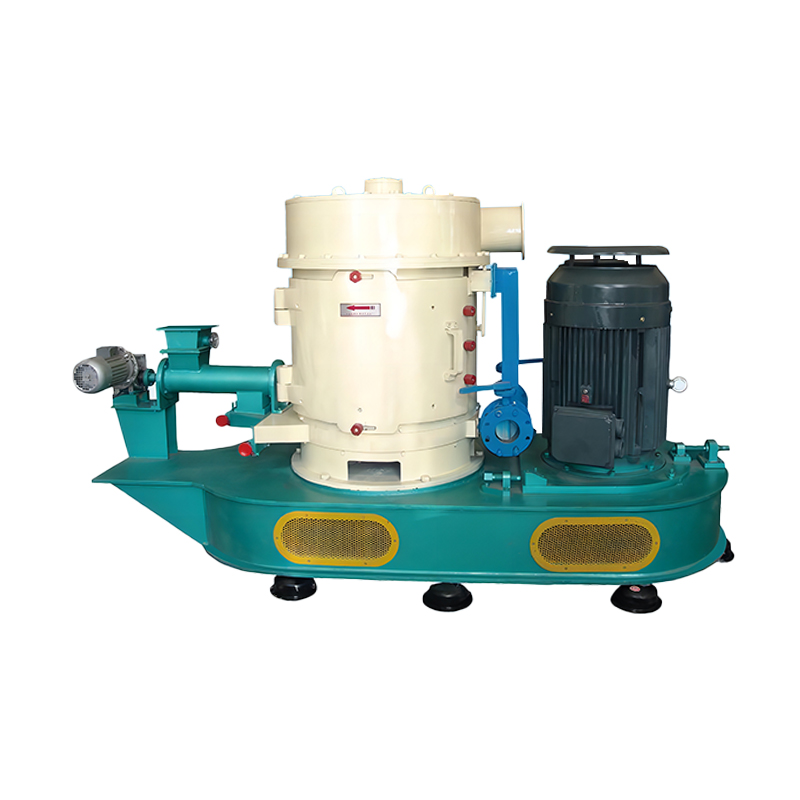
 Pulverbeschichtungs- und Modifizierungsmaschine Modifikatoren und Materialien werden entsprechend dem Mischungsverhältnis präzise dosiert und gleichmäßig zugegeben, sodass eine sofortige Genauigkeit des Mischungsverhältnisses gewährleistet ist. Dies ermöglicht eine hohe... Produkt anzeigen →
Bei gebundenen Metallic- und Effektpulvern muss das Pigment auf die Pulverpartikel aufgeschmolzen und nicht mechanisch eingemischt werden. Das ist eine Aufgabe der Oberflächenmodifizierung, und es ist genau die Art von Prozess, die wir verwenden Pulverbeschichtungs- und Modifizierungsmaschine wurde entwickelt für. Jiangsu JND Environmental & Energy Technology baut seit 2002 in Yancheng Mahl-, Klassierungs- und Pulververarbeitungsanlagen, daher neigen wir dazu, eine Beschichtungslinie zuerst von der Materialseite aus zu betrachten.
Partikelgröße und -verteilung: Die verborgene Variable
Fragen Sie einen erfahrenen Beschichter, warum eine Charge eine spiegelglatte Oberfläche ergibt und die nächste wie Orangenschale aussieht, und das Gespräch dreht sich normalerweise um die Partikelgrößenverteilung. Ein gutes elektrostatisches Sprühpulver hat einen mittleren Durchmesser von ca 25 bis 45 Mikrometer , mit sorgfältig getrimmten Schwänzen. Wenn Sie sehen möchten, wie dieser Schnittpunkt mechanisch gesteuert wird, lesen Sie unseren Branchenhinweis wie ein dynamischer Pulverklassierer funktioniert geht durch das Trennungsprinzip.
| Bruchteil | Typische Größe | Auswirkung auf Anwendung und Finish |
|---|---|---|
| Grober Schwanz | Über 100 Mikrometer | Starke Orangenschale, ungleichmäßiger Film, gelegentlich Spritzer |
| Arbeitsschnitt | 20 bis 80 Mikrometer | Stabile Fluidisierung, zuverlässige Aufladung, glatter ausgehärteter Film |
| Feiner Schwanz | Unter 10 Mikrometer | Staubbildung, schlechte Fluidisierung, geringere Übertragungseffizienz, höhere Staubgefahr |
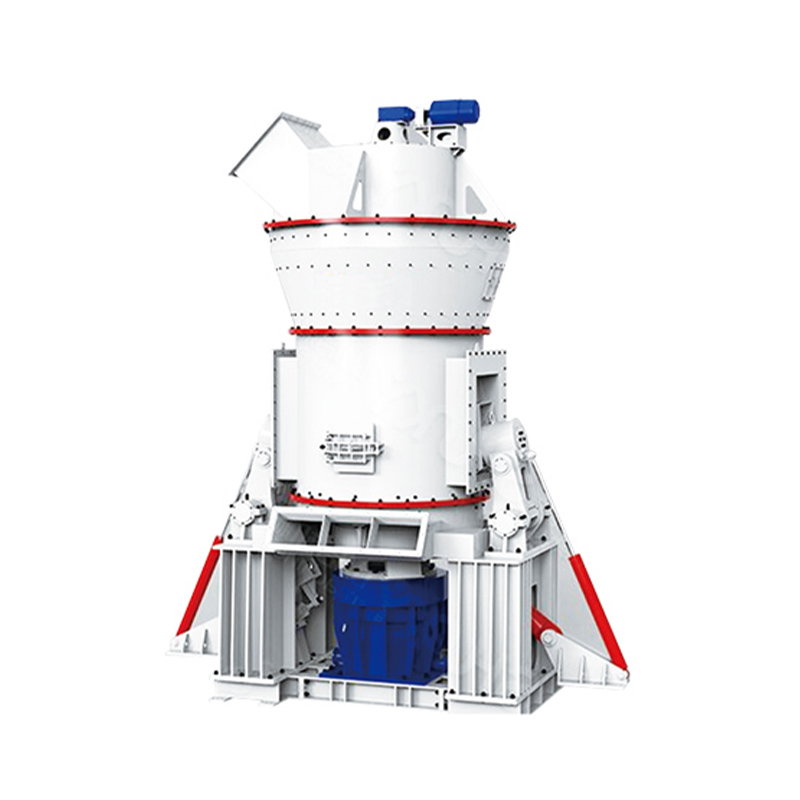
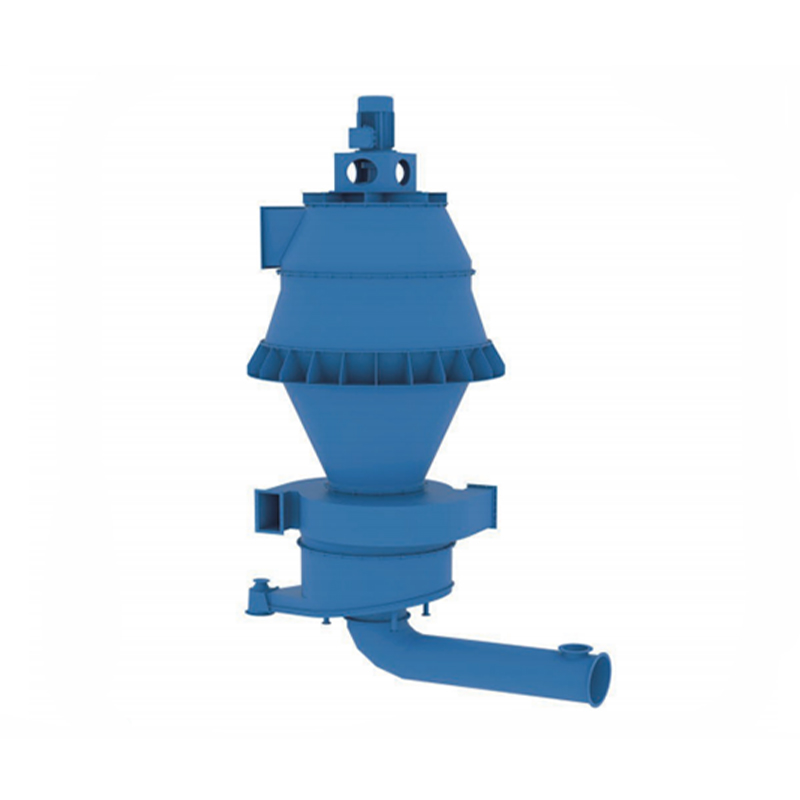 JSP-Ultrafeinpulverklassierer Um den Energieverbrauch zu senken und die Systemeffizienz in Zementmahlanlagen zu verbessern, ist mittlerweile ein kombinierter Halbfinalmahlprozess weit verbreitet. Das intelligente Du... Produkt anzeigen →
Das saubere Abschneiden dieser Schwänze ist eine Klassifizierungsaufgabe. Mithilfe von Luftklassierern und ultrafeinen Rotationsklassierern kann ein Pulverhersteller Charge für Charge eine gleichmäßige Verteilung gewährleisten, wodurch die Menge an wiederzumischendem Regenerat reduziert wird und das Erscheinungsbild des Films von einer Lieferung zur nächsten gleich bleibt.
Pulverbeschichtung vs. Nasslackierung
Die beiden Oberflächen sind nicht austauschbar und die Unterschiede erklären, warum Pulver so viele Metallveredelungslinien dominiert.
| Faktor | Pulverbeschichtung | Flüssige Farbe |
|---|---|---|
| Träger | Keine, 100 % Feststoffe | Lösungsmittel oder Wasser |
| Film pro Schicht | 50 bis 100 Mikrometer | 20 bis 40 Mikrometer |
| Flüchtige Emissionen | Nahe Null | Hängt vom Feststoffgehalt ab |
| Overspray | Wiederherstellbar und wiederverwendbar | Größtenteils Abfall |
| Aushärten | Ofen- oder UV-Härtung | Backen bei Umgebungstemperatur oder niedriger Temperatur möglich |
| Passgenaue Untergründe | Metalle sowie MDF und Kunststoffe mit Spezialpulvern | Fast jedes Substrat |
Wo Pulver an Boden verliert, ist die Temperatur. Auch wenn ein Teil einen Ofen nicht übersteht, ist flüssiger Lack immer noch die bessere Wahl, es sei denn, für das Substrat ist ein UV-härtbares Pulver oder ein Niedrigtemperatur-Pulver erhältlich.
Staub, Sicherheit und der Wiederherstellungskreislauf
Feines organisches Pulver ist brennbar und sollte bei jedem Beschichtungsvorgang entsprechend behandelt werden. Kabinendesign, Erdungskontinuität, leitfähige Leitungen und Explosionsentlüftung unterliegen Normen wie NFPA 652 und 654 in Nordamerika und den ATEX-Richtlinien in Europa. Bediener sollten auch auf Staubablagerungen auf Vorsprüngen und Beleuchtungskörpern achten, denn dort beginnen sekundäre Ereignisse.
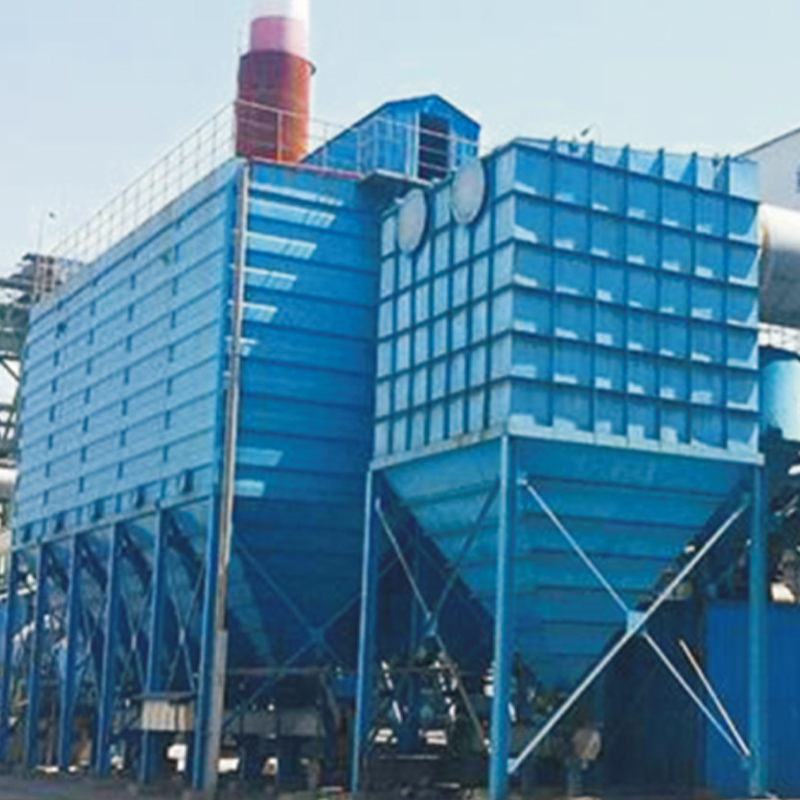
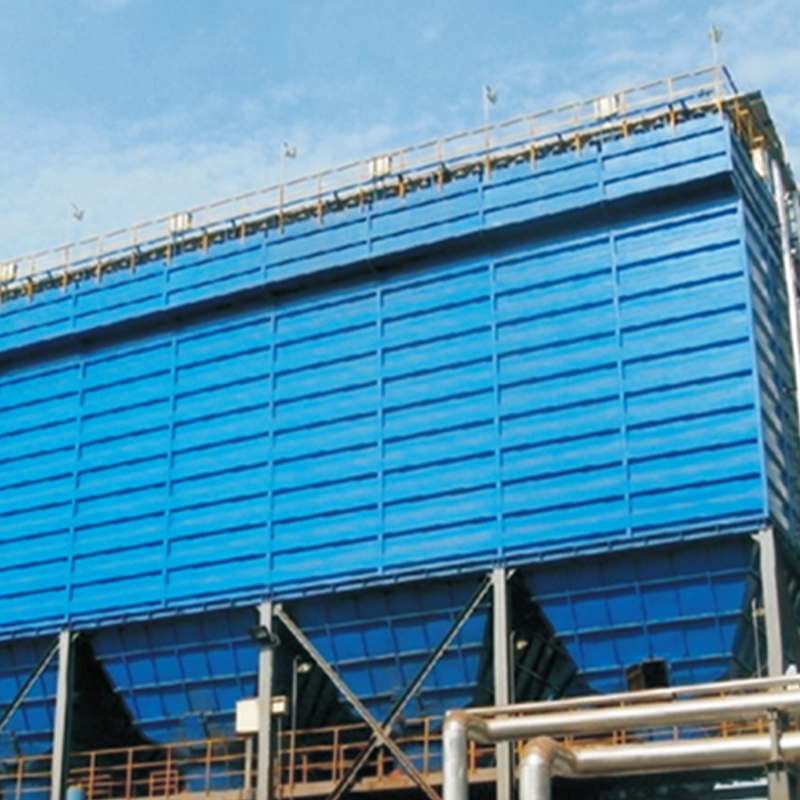 Airbox-Pulsbeutel-Staubsammler der JQM-Serie Der Airbox-Puls-Beutelstaubabscheider der JQM-Serie ist ein Beutelstaubabscheider, der von unserem Unternehmen auf der Grundlage der von der US-Firma Fuller eingeführten Technologie entwickelt wurde und sich auf ... Produkt anzeigen →
Bei der Pulverherstellung, wo Mühlen und Klassierer kontinuierlich große Mengen an Feinmaterial austragen, ist die Staubabscheidung eher eine Aufgabe rund um die Uhr als eine zeitweilige Aufgabe. Der Airbox-Pulsbeutel-Staubabscheider der JQM-Serie ist die Art von Einheit, die wir für diese Mahl- und Klassifizierungskreisläufe dimensionieren, und die gleiche Logik gilt für jede Anlage, die Schüttgutpulver verarbeitet.
- Halten Sie alle leitfähigen Geräte verbunden und geerdet
- Verwenden Sie in Rückgewinnungseinheiten leitfähige oder antistatische Filtermedien
- Begrenzen Sie den Feinschweifanteil, also den Anteil, der am längsten in der Luft bleibt
- Reinigen Sie Leisten, Kanäle und Kabinenwände nach einem dokumentierten Zeitplan
Häufige Fragen zur Pulverbeschichtung
Braucht die Pulverbeschichtung immer einen Ofen?
Duroplastische Pulver tun dies. UV-härtbare Pulver härten unter Lampen in Sekunden bis Minuten aus, und Niedertemperaturformulierungen können bei etwa 120 bis 140 °C aushärten, was hitzeempfindliche Teile brauchbar macht.
Wie dick ist ein Pulverlackfilm?
Die meisten dekorativen und schützenden Beschichtungen erreichen eine Dicke zwischen 50 und 100 Mikrometern. Funktionelle Filme wie Wirbelschichtbeschichtungen auf Rohrleitungen oder Bewehrungsstäben können in einem Durchgang mehrere hundert Mikrometer erreichen.
Warum sieht die Pulverbeschichtung manchmal uneben aus?
In der Regel eine von drei Ursachen: eine breite Partikelgrößenverteilung, ein inkonsistenter Bodenweg auf dem Kleiderbügel oder ein Ofen, der die Metalltemperatur nicht innerhalb der angegebenen Zeit erreicht.
Ist Pulverbeschichtung haltbarer als Farbe?
Für Metallteile, die einer ordnungsgemäßen Vorbehandlung unterzogen wurden, im Allgemeinen ja. Der vernetzte Film ist stoß-, chemikalien- und UV-beständiger als die meisten luftgetrockneten Farben und ist für die Bildung nicht auf die Verdunstung des Lösungsmittels angewiesen.
Pulverbeschichtung funktioniert aufgrund einer einfachen Partnerschaft: Ein elektrisches Feld bringt das Pulver dorthin, wo Sie es haben möchten, und Hitze verwandelt den losen Staub in eine dauerhafte Haut. Alles andere – die Vorbehandlungschemie, der Klassifizierungsgrenzwert, der Rückgewinnungskreislauf, das Staubsystem – dient dazu, diese beiden Mechanismen im Produktionsmaßstab zuverlässig zu machen.
Wenn Sie Geräte für die Pulverproduktion, Mahlung, Klassifizierung oder Staubkontrolle spezifizieren, prüfen unsere Ingenieure gerne Ihr Material und Ihre Zielverteilung. Senden Sie uns Ihre Prozessdetails und wir werden mit einer praktischen Empfehlung zurückkommen und nicht mit einem allgemeinen Angebot.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588